旋转接头 · 回转接头 · 液压滑环 制造
技术资料

D型旋转接头安装说明

D 型通水旋转接头安装要点:填料压盖的松紧、止转杆位置、内管与轴的间隙。附填料渗漏的调整方法——先紧半圈再看,别一次拧死。

发布 2026-11-18 23:04:36
更新 2026-11-19 19:40:41

一、装之前先做三件事

  • 清管路:管路、辊筒与接头内部不许有硬质颗粒和污物,装前吹扫一遍。
  • 加过滤:通水、油等液体介质时,过滤精度不低于 50 μm。
  • 轻拿轻放:D 型内置石墨环,属易碎件,运输与安装期间禁止摔打、碰击。
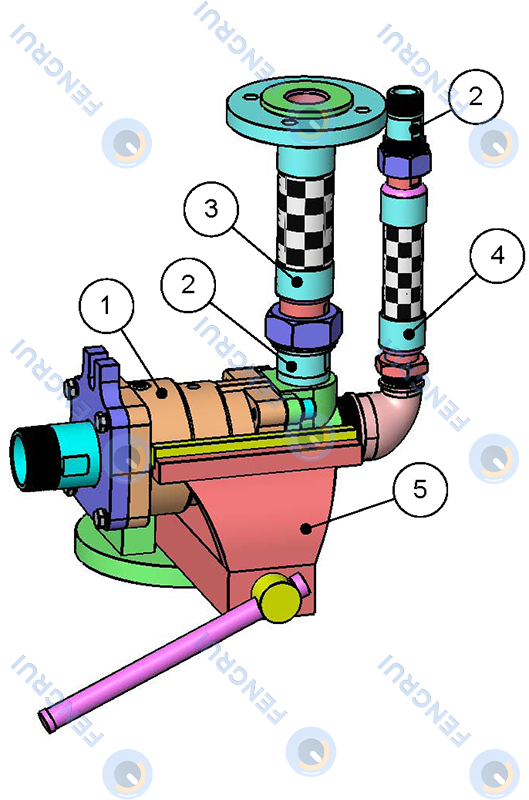
D型旋转接头和软管在台钳上的安装示例.png
图1.D型旋转接头和软管在台钳上的安装示例 零件名称:1.D 型旋转接头,2.过渡接头,3.MS 型金属软管,4. RM型金属软管,5.台钳。

装软管的顺序:先拆包装检查,再用过渡接头(2)或过渡法兰把金属软管(3、4)接到接头(1)上,然后用台钳(5)夹住接头,壳体与台钳之间垫纸板一类的软物,防止夹伤壳体。

二、内管怎么装

DD、DD-F 是单通路,没有内管;DS-G、DS-GF、DS-X、DS-XF 是双通路,才有内管。

DSG50-25 双通路、内管固定、外管螺纹连接的结构剖面

型式内管连接要点
DS-G、DS-GF固定式内管内管插入外管后用螺纹旋入端盖(13);内管螺纹有旋向要求,用锁紧螺母(79)锁紧后可一律按右旋
DS-X、DS-XF旋转式内管保持接头平直慢慢插入,内管外圆柱面按 H9/f9 配合
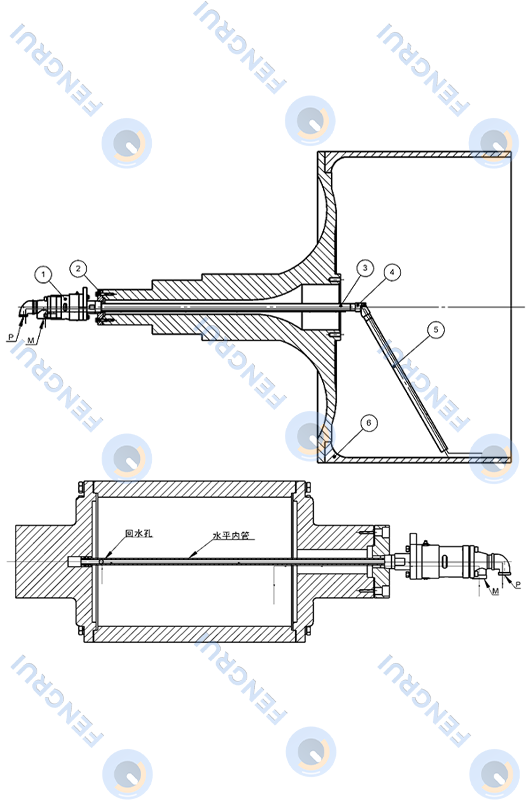
D型旋转接头和虹吸弯头相配合在造纸机烘缸上的应用示例.png
图2.D型旋转接头和虹吸弯头相配合在造纸机烘缸上的应用示例零件名称:1.旋转接头,2.过渡法兰,3.水平内管,4.虹吸弯头,5.虹吸管, 6.造纸机烘缸 。K—外管代号, M—蒸汽入口代号, P—冷凝水出口代号, S—内管代号. 

用于辊筒冷却时,可在水平内管上均匀钻小孔做分流管,让冷却水沿辊身均匀分布——这是 D 型在辊筒工况上常见的做法,孔位与孔距按辊长和热负荷定。

用于烘缸通蒸汽时,蒸汽从 M 口进缸,凝结水经虹吸管、虹吸弯头、水平内管从 P 口排出。D 型通蒸汽需定做,最高使用温度 200 ℃。

三、外管怎么装

  • 螺纹连接:外管上缠聚四氟乙烯生料带(英制圆锥管螺纹),旋入轴颈;也可经过渡法兰连接。
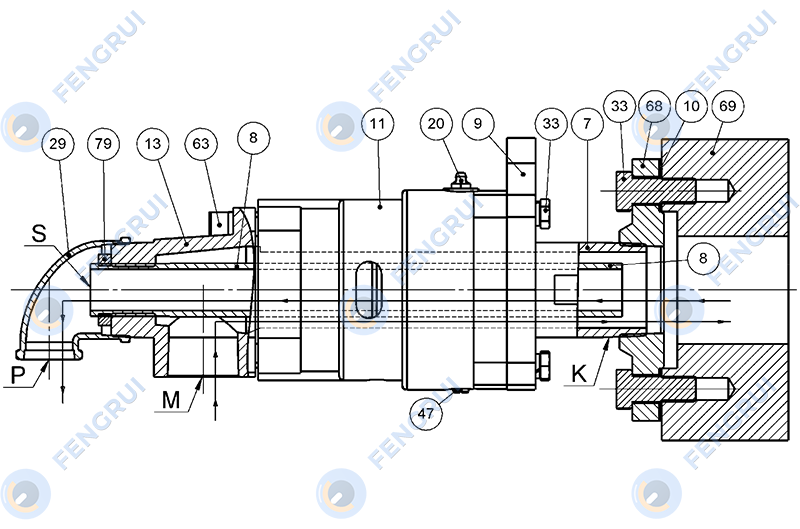
D 型旋转接头和辊子轴头螺纹连接示例.png
图3.D型旋转接头和辊子轴头螺纹连接示例零件名称:7.外管(K)(又称为空心轴),8.内管(用户自备),9.压盖,10.垫圈,11.壳体,13.端盖,20.注油嘴,29.弯头,33.螺栓,47.放油螺塞,63.内六角螺钉,68.过渡法兰,69.设备轴头,79.锁紧螺母。 K——外管代号,M——入口代号,P——出口代号, S——内管代号。 安装说明:螺纹连接式外管(7)通过过渡法兰(68)和设备轴头(69)连接,和设备同步运转。(注意:外管的螺纹旋向和设备旋向相反,面对设备轴头,设备轴头顺时针右旋,则外管连接螺纹采用左旋,反之也然,这样连接螺纹可以越旋越紧。)内管(8)(用户自备)通过螺纹和旋转接头壳体内部 S 口螺纹相连接,可选择用锁紧螺母(79)(用户自备)锁紧内管(这样,可以不考虑内管旋向要求。)。流通冷却水时,冷却水通过旋转接头壳体(11)M 口进入辊子,冷却辊子和轴承,通过内管(8),由弯头(29)的 P 口排出。由于用于流通液体介质,因此图示的流向,可以反过来流通,即可以由 P 口入,由 M 口出。流通蒸汽,按照图示的流向,即,M 口入,P 口出,不可反过来流通。
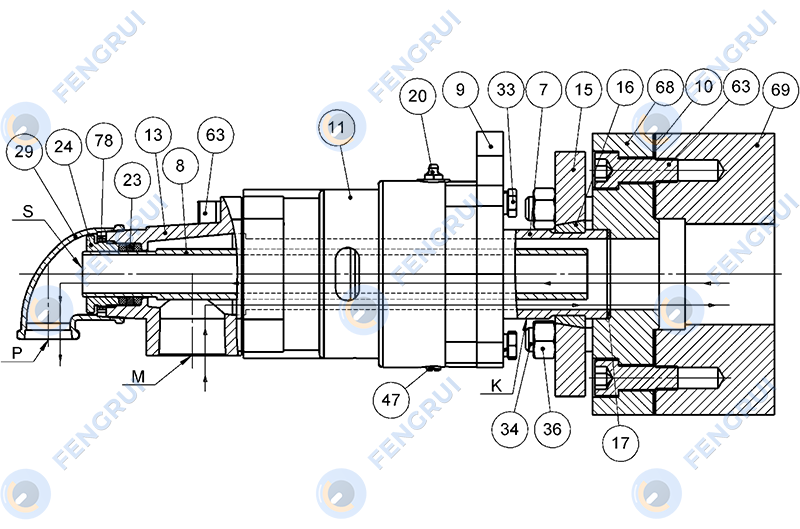
  • 快换法兰连接:铜垫(17)或密封胶、四氟垫圈、石棉垫圈放进轴颈法兰,快换法兰(15)与半分环(16)套到外管上,螺栓均匀紧固。
D型旋转接头和辊子轴头快换法兰连接示例.png
图4.D型旋转接头和辊子轴头快换法兰连接示例零件名称:7.外管(K)(又称为空心轴),8.内管(用户自备),9.压盖,10.垫圈,11.壳体,13.端盖,15.快换法兰,16.半分环,17.紫铜垫圈,20.注油嘴,23.密封填料,24.填料压盖,29.弯头,33.螺栓,34.螺母,36.双头螺柱,47.放油螺塞,63.内六角螺钉,68.过渡法兰,69.设备轴头,78.锁紧螺母。 K——外管代号,M——入口代号,P——出口代号, S——内管代号。 安装说明:快换连接式外管(7)通过过渡法兰(68)和设备轴头(69)连接,和设备同步运转。内管(8)(用户自备)通过加工好的圆柱面和旋转接头壳体内部 S口光孔相插接。流通冷却水时,冷却水通过旋转接头壳体(11)M 口进入辊子,冷却辊子和轴承,然后,冷却水通过内管(8),由弯头(29)的 P 口出。由于流通液体介质,液体的流向可以反过来流通,即可以由 P 口入,由 M 口出。对于流通蒸汽,必须是 M 口入,P 口出。 外管 K 的定位止口外径φND 的配合公差为-0.1/-0.2,过渡法兰(68)止口相配合孔的配合公差推荐为:0/+0.1。

外管螺纹旋向与设备转向相反。面对轴头,轴头顺时针转,外管用左旋,运转中越转越紧;同向会松动甚至脱落。用快换法兰则不受旋向限制。

四、软管连接

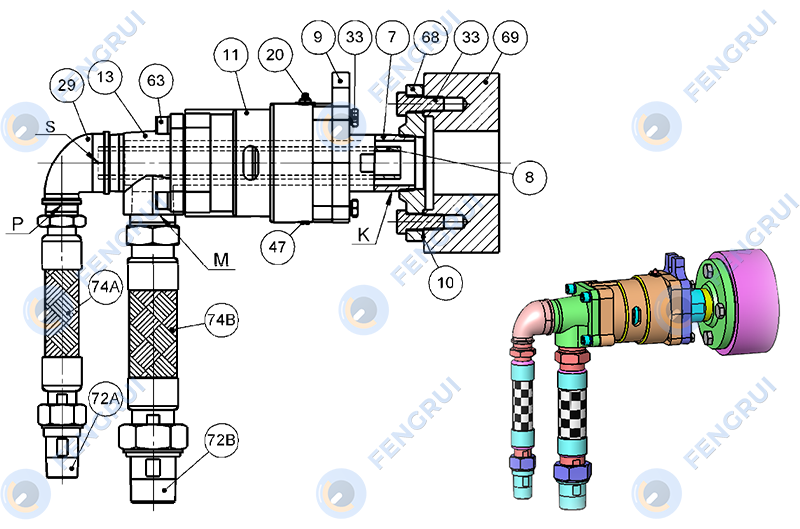
按工况选橡胶或金属软管,其工作参数要能承受介质。软管尽量靠近接头安装,装好后处于松弛状态——不拉紧、不压缩。软管特别长时要加支撑,别把自重压到轴承上。
D型旋转接头和软管配合示例.png
零件名称:7.外管(K),8.内管(用户自备),9.压盖,10.垫圈,11.壳体,13.端盖,20.注油嘴,29.弯头,33.螺栓,47.放油螺塞,63.内六角螺钉,68.过渡法兰,69.设备轴头, 72A.72B.过渡接头,74A.74B. 金属软管,79.锁紧螺母。 K——外管代号,M——入口代号,P——出口代号, S——内管代号。

五、止转杆(D 型位置不同)

运转时密封面有摩擦扭矩,壳体必须止转。D 型的止转杆装在压盖(9)支耳上的止转孔里,不在壳体上——这一点和 H 型、Q 型都不一样,装错位置等于没装。

六、填料与压盖

D 型用密封填料(23)配填料压盖(24)密封。新装时压盖不要一次压死,留出后续调整余量;运行初期有轻微渗漏属正常,按渗漏量逐步均匀压紧压盖,直到滴漏控制在允许范围。压偏会让填料单侧磨损,两侧要交替、少量、多次拧。

壳体上有注油嘴(20)与放油螺塞(47),按润滑要求补脂;换脂时从放油螺塞处排旧脂。

七、贮存与维护

  • 存放在通风干燥处,避免潮湿与暴晒。
  • 填料属易损件,按渗漏情况压紧或更换;石墨环磨损后换件。
  • 不推荐用于易燃、易爆、有毒或强腐蚀性介质;一旦泄漏立即停用。

八、拆检与维修

  1. 断电停机,拆下接头放到工作台。
  2. 拆软管与过渡件,松开填料压盖,取出填料。
  3. 查密封面:石墨环与其贴合的金属面看有无沟纹、锈迹、裂纹、偏磨;轻微划痕研磨,不可修复的换件。
  4. 查填料:硬化、烧损、偏磨的整圈更换,切口错开 90° 装回。
  5. 查介质:含杂质时清理并加过滤网,精度不低于 50 μm。

常见问题

D 型和 H 型、Q 型有什么不一样?

主要是密封结构:D 型用填料配压盖,磨损后可以再压紧;H 型是石墨环配弹簧、内部支撑;Q 型是外补偿式球面密封。止转杆位置也不同,D 型在压盖支耳上。

填料处轻微渗漏正常吗?

新装或刚换填料时有轻微渗漏是正常的,靠运行中逐步压紧压盖控制。压盖不要一次压死,否则填料失去弹性、轴套磨损加快。

通蒸汽需要定做吗?

需要。D 型通蒸汽属定做范围,最高使用温度 200 ℃,订货时说明介质、温度和压力。

内管上的小孔是做什么的?

辊筒冷却时做分流用,让冷却水沿辊身均匀分布,避免局部过热。孔位、孔径与孔距按辊长和热负荷确定。
相关

旋转接头通用安装说明 H型旋转接头安装说明 旋转接头漏了、烫了怎么查 冷却水旋转接头

文章里没有的情况

把介质、压力、温度、转速和安装空间发过来,按工况核对,不按型号猜。

丰瑞机械微信二维码 扫一扫加微信好友