快换法兰配半分环,是为了让接头快速拆装而不用拆轴头发明的。它靠半分环的锥面把外管轴向锁住,靠螺栓把法兰压紧。结构简单,但装反了会松脱——这是所有安装环节里最容易出事的一处。
先认清两个件
快换法兰:内圆面带锥度,一端大端、一端小端。
半分环:一种带外锥度、锯成两半的圆环,卡进外管的槽里,与法兰内锥面配合。
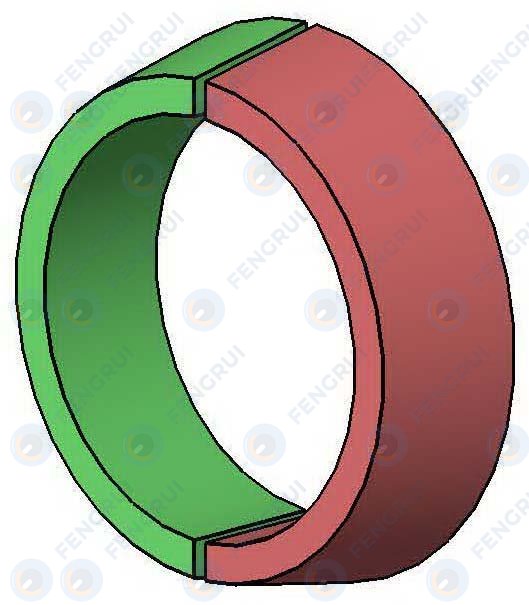
图 1 半分环三维图:带外锥度、锯成两半的圆环,卡在外管的槽里
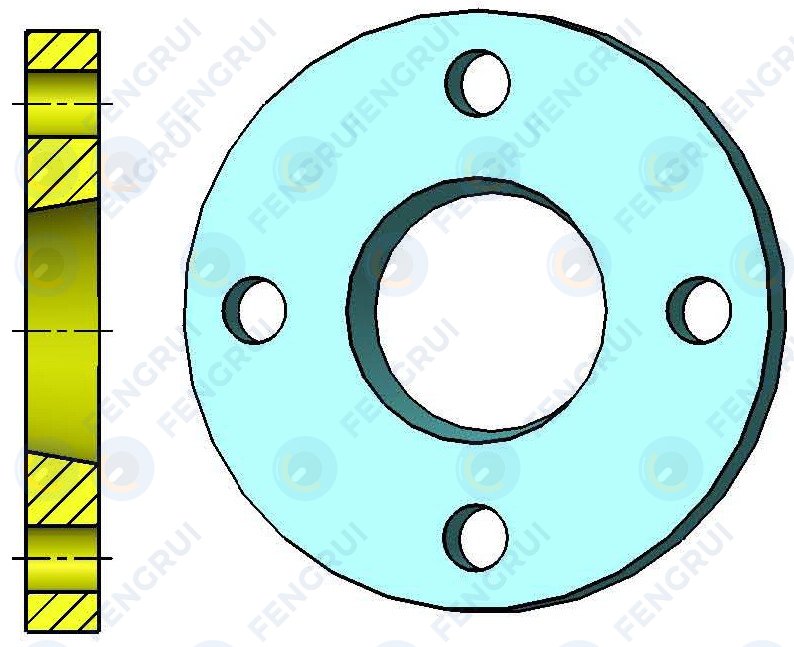
图 2 快换法兰三维图:内孔带锥度,外圈四个螺栓孔
装配顺序
第一步:快换法兰套到外管上。注意方向——内圆面带锥度的大端朝外(朝设备外侧)。装反了锥面方向反,半分环压不住。
第二步:半分环放进法兰凹槽。锥度朝内,与外管上的槽对正,两半合拢后要能自由活动,不能别着。
第三步:放垫片。紫铜垫、四氟垫或密封胶都行,按介质和温度选。
第四步:法兰推向过渡法兰,穿螺栓。先手拧到贴合,再对角均匀拧紧。
3–5 mm 这个间隙是判据
装好后,快换法兰与过渡法兰之间应留 3–5 mm 的环形间隙,而且在 360° 圆周方向均匀分布。
间隙不均,说明法兰是歪着压下去的,半分环单边受力,跑一段时间就会松。见到间隙一头大一头小,松开重装。
止口公差
快换外管定位止口外径按 -0.1 / -0.2 做,过渡法兰止口相配孔按 0 / +0.1 做。和普通法兰一样,两个件都做到名义尺寸,装上去就是晃的。
一个容易踩的坑
快换法兰内锥面的大端端面,不能当密封面用。因为快换外管与法兰不能作为一个整体安装——要靠半分环把外管轴向锁住,密封面必须落在外管与过渡法兰之间。
把大端端面当密封面,第一次打压看着不漏,运行后轴向力一变就渗。
装完检查
- 两半半分环都到位,用手推不动轴向
- 3–5 mm 环形间隙均匀
- 螺栓对角拧紧,无单边压痕
- 观察孔朝下,能看见泄漏
- 壳体止转已装
什么时候该拆
快换结构本来是为了快拆。换密封件时按反向顺序:松螺栓、退法兰、取半分环、抽出外管。取半分环时注意别掉进设备里,用磁铁或布兜一下。
快换法兰与半分环的尺寸
快换法兰没有统一国标,各家按自己的外管尺寸配。下表是常规系列的参考尺寸,用来快速判断口径和大致外形;正式订货以随货图纸为准,特殊工况(高压、大通径、非标外管)需要单独出图。
| 公称通径 | 常用螺纹 | 法兰外径 ΦD | 法兰内孔 Φd | 止口径 ΦA | 法兰厚 E | 螺栓孔 | 半分环外径 ΦB | 半分环厚 T | 配外管 ΦS |
|---|---|---|---|---|---|---|---|---|---|
| DN15 | R1/2 | 80 | 22 | 32 | 14 | 4-Φ9 | 34 | 8 | 25 |
| DN20 | R3/4 | 90 | 27 | 36 | 14 | 4-Φ9 | 38 | 8 | 30 |
| DN25 | R1 | 100 | 34 | 44 | 16 | 4-Φ11 | 46 | 10 | 38 |
| DN32 | R1-1/4 | 115 | 42 | 52 | 16 | 4-Φ11 | 54 | 10 | 45 |
| DN40 | R1-1/2 | 130 | 48 | 60 | 18 | 4-Φ11 | 62 | 12 | 52 |
| DN50 | R2 | 150 | 60 | 72 | 18 | 4-Φ13 | 74 | 12 | 62 |
| DN65 | R2-1/2 | 175 | 76 | 90 | 20 | 4-Φ13 | 92 | 14 | 78 |
| DN80 | R3 | 195 | 89 | 100 | 20 | 4-Φ13 | 102 | 14 | 90 |
| DN100 | R4 | 225 | 114 | 125 | 22 | 4-Φ13 | 128 | 16 | 115 |
四个关键尺寸怎么量
| ΦD 法兰外径 | 卡尺量法兰最外圆。决定能不能让开设备上的其他螺栓 |
| Φd 法兰内孔 | 量内孔直径。要略大于外管台肩,装配时能套进去 |
| ΦA 止口径 | 量内孔锥面的小端直径。这个尺寸决定和外管定位止口的配合,是整套里最关键的一个 |
| E 法兰厚度 | 量法兰厚度。薄了压不紧,厚了会顶到轴头 |
半分环怎么配
半分环是两半合起来的一只带外锥度的环,卡在外管前端的环形槽里,靠快换法兰的内锥面把它压住,由它承受全部轴向力。
- 内径要和外管槽底径配合,装进去能自由转动、但不能轴向窜动
- 外锥面与法兰内锥面贴合,贴合面积不够就会单边受力、松脱
- 厚度决定轴向承载能力,大通径必须加厚,不能拿小规格的凑
- 两半合上后要能自由活动,别劲说明槽深或环厚不匹配
装配要点(大端朝外、3–5 mm 环形间隙、端面不当密封面)在本文前面的章节里。
紫铜垫:止口处的密封件
快换法兰和轴颈过渡法兰之间的密封,靠垫在止口端面上的一片紫铜垫。它不靠弹性,靠压紧后的塑性变形把端面上的细小不平填满 —— 所以只能压一次,拆开就得换新。
为什么用紫铜而不是橡胶:温度高(导热油、蒸汽工况常见 200 ℃ 以上)、压力大,橡胶垫会老化、会挤出;紫铜在这个温度段稳定,压紧后有金属贴合感,密封可靠。缺点是硬、需要足够的螺栓压紧力,而且重复使用必漏。
| 适配通径 | 常用螺纹 | 垫内径 Φd | 垫外径 ΦD | 厚度 T | 配法兰外径 | 对应螺栓孔 |
|---|---|---|---|---|---|---|
| DN15 | R1/2 | 22.5 | 34 | 1.5 | 80 | 4-Φ9 |
| DN20 | R3/4 | 27.5 | 38 | 1.5 | 90 | 4-Φ9 |
| DN25 | R1 | 34.5 | 46 | 1.5 | 100 | 4-Φ11 |
| DN32 | R1-1/4 | 42.5 | 54 | 2 | 115 | 4-Φ11 |
| DN40 | R1-1/2 | 48.5 | 62 | 2 | 130 | 4-Φ11 |
| DN50 | R2 | 60.5 | 74 | 2 | 150 | 4-Φ13 |
| DN65 | R2-1/2 | 76.5 | 92 | 2.5 | 175 | 4-Φ13 |
| DN80 | R3 | 89.5 | 102 | 2.5 | 195 | 4-Φ13 |
| DN100 | R4 | 114.5 | 128 | 3 | 225 | 4-Φ13 |
垫内径按止口外径配、外径按法兰密封面配,厚度 1.5–3 mm。正式订货以随货图纸为准,非标口径单独出图。
装紫铜垫的四个要点
- 必须对止口。垫内径套在止口上,不能压住止口本体 —— 压住止口的垫片等于把定位面变成了密封面,同心度也没了
- 一片一次。拆下来就有压痕,第二次装压痕对不上,几乎必漏
- 不要涂胶。紫铜垫靠金属贴合,涂密封胶反而会在高温下碳化,形成泄漏通道
- 对角均匀压。一次压死会把垫片挤出单边,先手拧贴合、再对角分两三次压紧
什么情况可以不用紫铜垫
低压常温、介质无害的场合,可以用四氟垫或耐油橡胶垫代替,但要确认温度不超过材料上限(四氟 ≤150 ℃)。高温、高压、导热油、蒸汽,坚持用紫铜垫。
订货要报什么
- 公称通径与外管实际直径(有图纸最好)
- 法兰外径有没有空间限制(设备周围有没有螺栓、护罩挡着)
- 螺栓孔:现有设备是 4 孔还是 8 孔,孔距多少
- 介质与温度:决定材质(碳钢 / 304 / 316L)
常见问题
半分环装反了会怎样?
锥面方向反了压不住,法兰推不到位,运行后轴向力一松就脱。记住大端朝外、锥度朝内。
3–5 mm 的间隙为什么这么重要?
它是判断法兰有没有歪着压的判据。间隙一头大一头小,说明半分环单边受力,跑一段时间必松。
紫铜垫能重复用吗?
不能。紫铜靠塑性变形密封,拆下来就有压痕,第二次压痕对不上,几乎必漏。