一、装之前先做三件事
- 清管路:管路、辊筒和接头内部不能留硬质颗粒和污物,装前吹扫一遍。
- 加过滤:通液体介质(水、油)时,过滤精度不低于 50 μm。石墨环怕颗粒,这一条直接决定寿命。
- 轻拿轻放:接头内部是石墨环,属易碎件。运输和安装期间禁止摔打、碰击,摔一次内部就可能裂,装上去才发现漏就晚了。
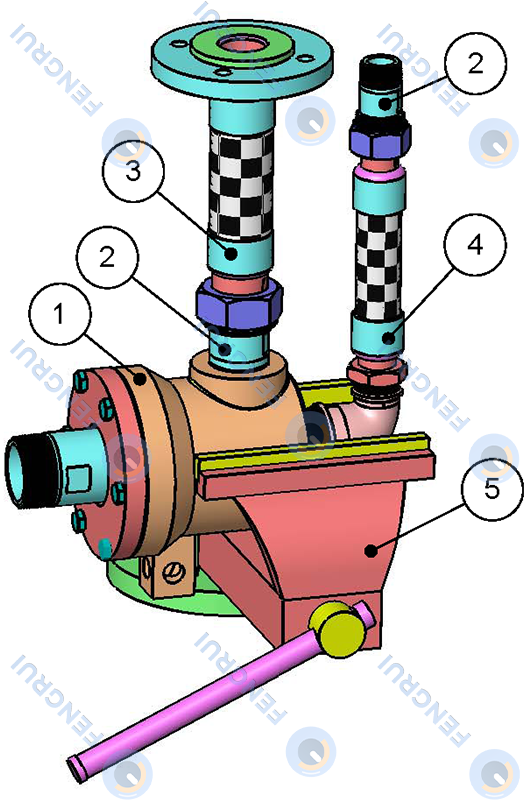
金属软管尽量在场外先接好:用过渡接头或过渡法兰把软管接到接头上,再整体往设备上装,别把拧紧力矩压在轴承上。台钳夹的是壳体尾端,两端垫纸板一类的软物,不要夹壳体前端——铜壳体夹伤既影响外观,也影响同轴度。
二、内管怎么装
先分清单通路还是双通路:单通路没有内管,装完外管就完事;双通路才有内管,而且分固定式和旋转式两种,结构不同、装法不同,别混着来。
| 型式 | 内管连接 | 要点 |
|---|---|---|
| 固定式内管 | 螺纹旋入壳体 | 先把内管插进外管,再螺纹拧进壳体;螺纹有旋向要求,用锁紧螺母锁紧后可一律按右旋 |
| 旋转式内管 | 圆柱面插入 | 保持接头平直、慢慢插入;内管外圆柱面需加工,配合公差 H9/f9 |
顺序别反:内管先接进壳体,再把外管连到轴颈上。
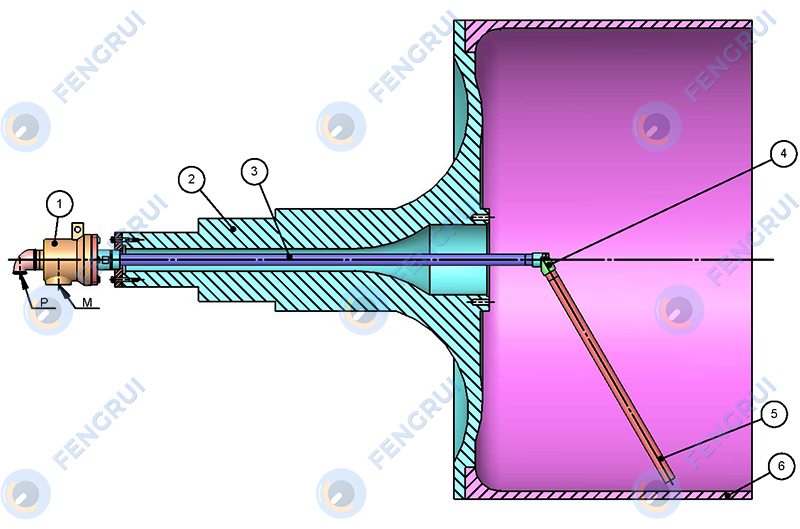
走蒸汽的双通路,流向是定死的:蒸汽从 M 口进烘缸,放热后凝成水,靠虹吸差压经虹吸管、虹吸弯头、水平内管,从 P 口排出。走导热油这类液体介质不受这个限制,P 口进、M 口出也能用,但接管前先把泵送方向确认清楚。
三、外管怎么装
外管又叫空心轴,和设备同步旋转。两种连接方式,选一种:
- 螺纹连接:外管上缠聚四氟乙烯生料带(用于英制圆锥管螺纹),再旋进轴颈或旋进螺纹过渡法兰。旋向必须和设备转向相反——面对轴头,轴头顺时针转,外管就用左旋,运转时越旋越紧;同向的话摩擦扭矩会把螺纹一点点旋松,跑几天就松脱。
- 快换法兰连接:铜垫(也可用四氟垫或密封胶)放进轴颈法兰,把快换法兰和半分环套到外管上,螺栓对角均匀紧固,法兰四周的间隙要匀。半分环是带外锥度、锯成两半的圆环,和快换法兰配合用,拆装不用转整根管路。
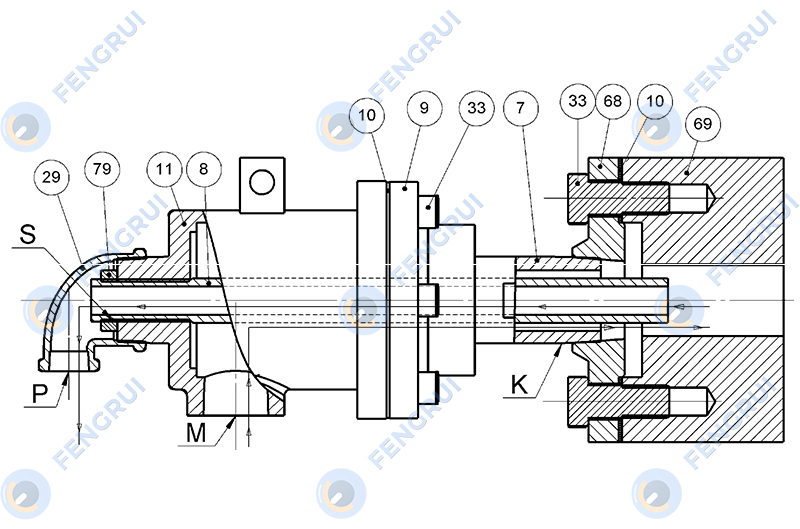
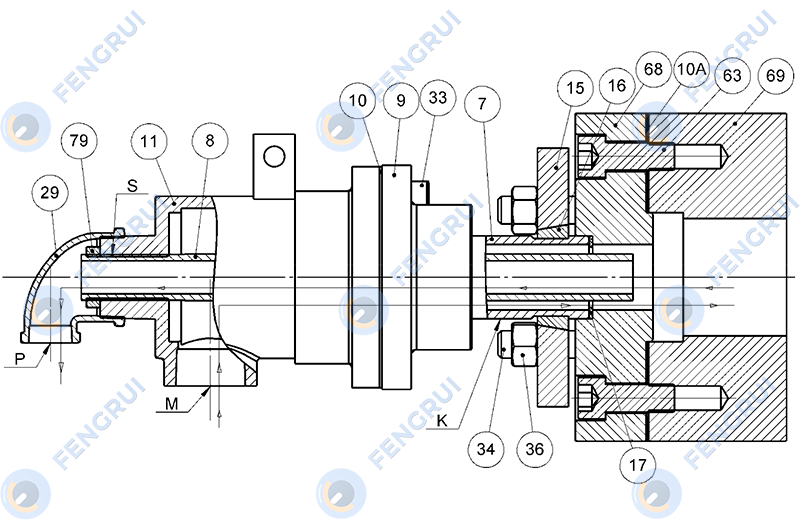
配合公差这一组别写错:外管定位止口外径 φND 取 -0.1/-0.2,过渡法兰止口相配合的孔推荐 0/+0.1。公差不对装上去就是偏心,跑一段时间偏磨跑不掉。
四、软管怎么接
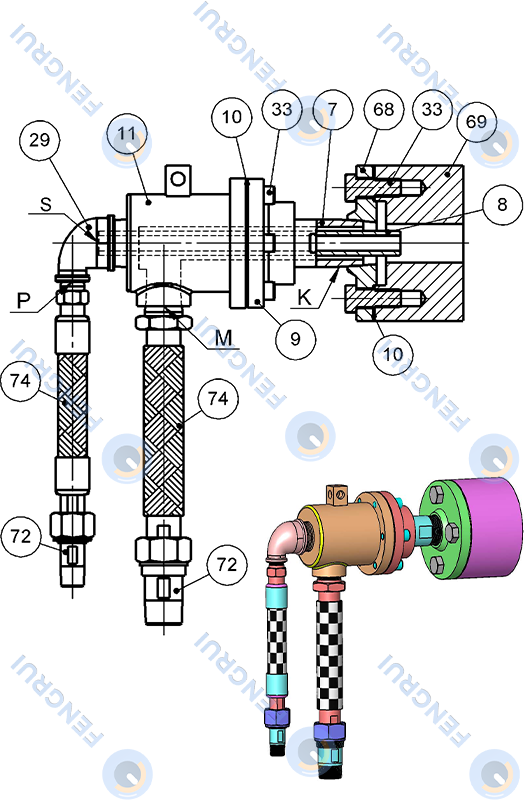
按介质和温度选橡胶软管或金属软管,工作参数要压得住。装好后必须处于松弛状态——不拉紧,也不压缩。软管越靠近接头越好;特别长的要做支撑,别让自重压在轴承上。
这台接头是外补偿式:石墨环磨损后,壳体轴向向外移动来补偿密封面的间隙。所以接头和固定管路之间只能用金属软管,不能硬管直连,硬接就等于把补偿量堵死了。
五、止转杆怎么装
密封面之间存在摩擦扭矩,接头自己止不住,必须外部加止转杆。止转杆穿进壳体支耳上的止转孔,两端用开口销固定在大概位置,让杆能自由浮动,不要别劲。
- 两个接头并列:一根杆穿过两个壳体的支耳孔,两端开口销定位,杆在其中一侧自由浮动。
- 单独一个接头:杆的一头穿支耳,另一头穿进安装支架(角铁)的孔里自由浮动,支架固定在设备上。
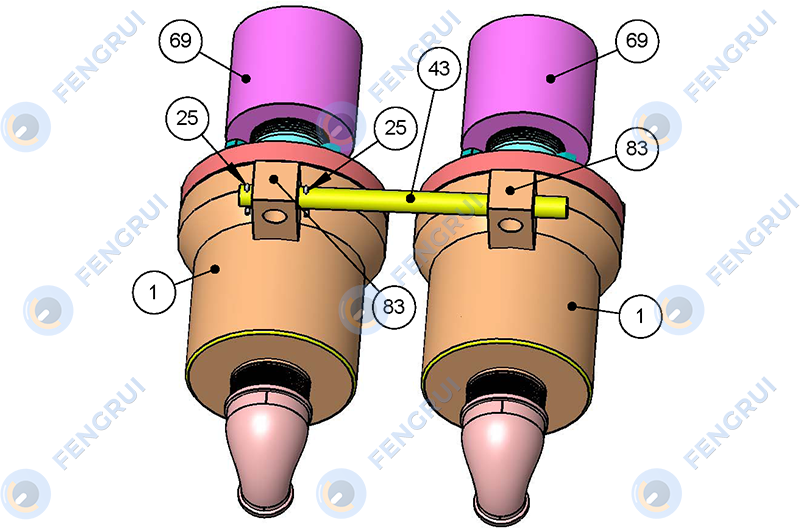
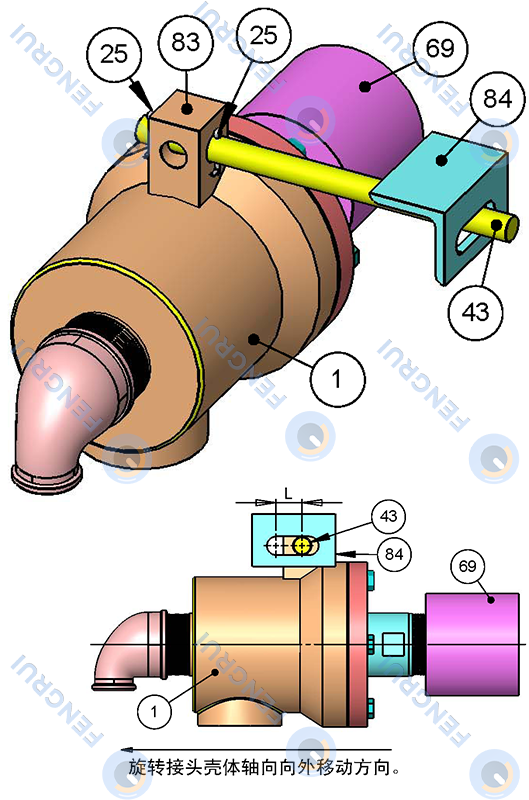
关键在留补偿余量。外补偿式在石墨环磨损时壳体整体向外移,安装时预留的长度 L 最小不低于 20 mm。余量留少了,石墨环磨薄一点壳体就顶死,密封面压不紧,直接就漏。
六、安全使用
- 装好后接头和设备必须固定可靠,运转期间不许松动。
- 不推荐用于易燃、易爆、有毒或强腐蚀性介质。
- 一旦发现泄漏立即停用。泄漏介质可能腐蚀周边设备和电气元件,必要时做遮挡,或把泄漏引到安全位置。
- 螺纹连接的,每次检修顺手复查一次旋向和紧固。
七、贮存与维护
- 存放在通风干燥处,避免潮湿和暴晒。
- 使用期间不需要维护,也不用给石墨轴承补润滑脂——它本身自润滑。
- 石墨环是易损件,按磨损情况单独更换,不用整机换。
八、拆检与维修
- 断电停机,从设备上拆下接头,放到工作台。
- 拆软管和过渡件,再拆开壳体取出内部零件。
- 查外管凸球面:看有无沟纹、锈迹、裂纹、偏磨。轻微划痕用研磨砂或砂纸研磨,修不好的换件。
- 查底盖平面:和石墨环贴合的另一个密封面,同样查这几项。
- 查石墨环:偏磨、三点接触、密封面断续的要研磨;已经磨损或开裂的换新。
- 查介质:含杂质的先清理,并在管路加过滤网,精度不低于 50 μm。
九、常见问题
装完就漏,先查哪里?
先查三处:外管旋向是不是装反、软管有没有被拉紧或压死、止转杆的补偿余量够不够 20 mm。这三项占现场泄漏的大半,都不用拆密封副。
内管用普通钢管行不行?
旋转式的内管要加工外圆柱面、配合 H9/f9,普通钢管精度不够会晃;固定式的靠螺纹连接,材质按介质定,但内径别缩太多,否则回油或排水跟不上。
螺纹外管为什么非要左旋?
不是为了拧得紧,是为了运转中越转越紧。密封面有摩擦扭矩,旋向要是和设备转向相同,扭矩会把螺纹一点点旋松,跑几天就松脱。改用快换法兰就不受这个限制。
止转杆能不能省掉?
不能。靠摩擦扭矩止转撑不住,短时间看不出来,久了就是壳体跟着转、密封面偏磨、最后漏。止转杆是必装件,不是选装件。
多久检查一次?
跟着设备检修走:每次停机看泄漏、听异响、查止转杆和软管状态。石墨环到临界时会先出现渗漏和温度波动,别等漏大了再拆。